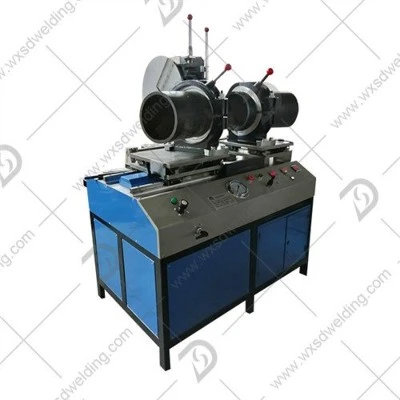
PE-hitsauslaite voidaan jakaa hitsaukseen PE-hitsauslaitteeksi, teräspalkin PE-hitsauslaitteeksi ja kuparitangon PE-hitsauslaitteeksi eri hitsausmenetelmien mukaisesti. Pikahitsaushitsaus käyttää pääasiassa työkappaleen kosketusvastusta lämmön tuottamiseen työkappaleen lämmittämiseksi. Metallipinta sulaa, lämpötilagradientti on suuri ja lämpöön vaikuttava alue on suhteellisen pieni. Hitsattu liitos muodostuu kiinteän metallin plastisesta muodonmuutoksesta työkappaletta vastapäätä. Hitsauksen rakenne ja koostumus ovat lähellä perusmetallia (tai lämpökäsittelyn jälkeen), joten yhtä lujat muovihitsatut liitokset on helpompaa saada. Salamahaihdutusprosessilla on ilman poisto ja metallien hapettumisen itsesuojauksen väheneminen. Taonta voi myös poistaa nestemäisiä metallioksideja hitsistä. Vikoja, kuten hitsin sulkeumia ja epätäydellistä tunkeutumista, on vähemmän. Salamaprosessilla on vahva itsesäätötoiminto, alhaiset vaatimukset vaatimusten tiukalle yhdenmukaisuudelle ja vakaa hitsauksen laatu. Laitteen hitsauspoikkipinta-ala tarvitsee vähän sähkötehoa, ja vähähiilisen teräksen hitsaus tarvitsee vain (0,1-0,3) kVA / mm2 sähkötehoa. Hyvä hitsauksen tuottavuus. Nivelten hitsaus kestää vain muutaman sekunnin - kymmenen sekuntia.
Wuxi Shunda Muovi Putket Hitsaus Kone Co., Oy
+86-510-83292458
 Kieli
- suomi
- bosanski
- magyar
- Lietuvių
- Gaeilgenah Éireann
- हिंदी
- 한국어
- Português
- Indonesia
- Čeština
- עברית
- Español
- Melayu
- Latviešu
- فارسی
- Eesti
- ไทย
- Italiano
- România limbi
- Polski
- hrvatski
- Bai Miaowen
- slovenčina
- Norsk
- Việt Nam
- українська
- Cymraeg
- slovenščina
- Català
- Български
- বাংলা
- اردو
- Nederlands
- íslenska
- O'zbek
- Svenska
- Türkçe
- Deutsch
- Srbija jezik (latinica)
- Ελληνικά
- عربي
- Kreyòl Ayisyen
- Français
- 日本語
- Malti
- русский
- dansk
- English