I. Paineen säätövaiheet
1. Valmistelu
Varmista, että laite on pysäytetty, tarkista, että hydrauliöljyn taso on normaali ja varmista, ettei putkistossa ole vuotoja.
Kytke virta päälle ja käynnistä pumpun moottori asettaaksesi järjestelmän valmiustilaan.
2. Vapauta alkupaine
Löysää varoventtiilin paineensäätömutteria ja kierrä säätöruuvia vastapäivään täysin vapaaseen asentoon, jolloin järjestelmän alkuperäinen paine nollaa.
3. Aseta tavoitepaine
Kierrä varoventtiilin säätöruuvia hitaasti myötäpäivään tarkkailemalla samalla hydraulisen painemittarin lukemaa.
Aseta painearvo hitsausmateriaalin ja putken halkaisijan mukaan. Esimerkiksi PE-putkien hitsaus vaatii tyypillisesti noin 6 MPa:n painetta; katso valmistajan tiedoista tietyt arvot.
4. Hieno-säätö ja lukitus
Jos käytät vakiopaineista pumppua, säädä edelleen paineentasauslaitteen ruuvia hienosäätääksesi{0}}työpaineen alueelle 5–5,8 MPa varmistaaksesi vakaan toiminnan. Kun asetettu paine on saavutettu, kiristä ylivuotoventtiilin lukkomutteri estääksesi löystymisen käytön aikana.
5. Testaus ja todentaminen
Suorita kuormittamaton{0}}testi painamalla hydraulivipua ja tarkkaile, onko kiinnikkeen liike tasaista.
Kirjaa ylös "vetopaine" (eli pienin paine, joka tarvitaan kitkan voittamiseksi). Prosessipaine lisätään tähän arvoon myöhemmän hitsauksen aikana.
II. Paineensäätöpisteet eri konemalleille
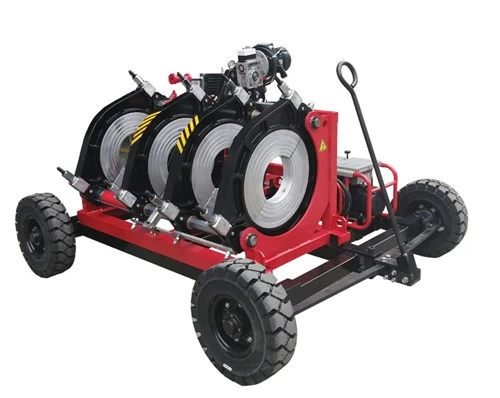
1. PE Hydraulinen kuumasulatuskone: Säädä painetta kääntämällä paineensäätöventtiiliä. Vähennä paine ensin nollaan käytön aikana ja lisää sitten sitä vähitellen laskettuun arvoon (esim. seinämän paksuus × kerroin).
2. Puskuhitsauskone: Säätö vaaditaan häiriövoimavaatimusten mukaan. Järjestelmän tulee pystyä reagoimaan nopeasti ja ylläpitämään vakaa paine, jotta kehyksen muodonmuutos ei vaikuta hitsauksen laatuun.
III. Varotoimenpiteet
1. Paineensäätöprosessi on suoritettava hitaasti, jotta vältetään äkilliset paineen nousut, jotka voivat vahingoittaa osia.
2. Paineasetus ei saa ylittää laitteen tyyppikilvessä ilmoitettua enimmäistyöpainetta.
3. Kalibroi painemittari säännöllisesti varmistaaksesi tarkat lukemat.